
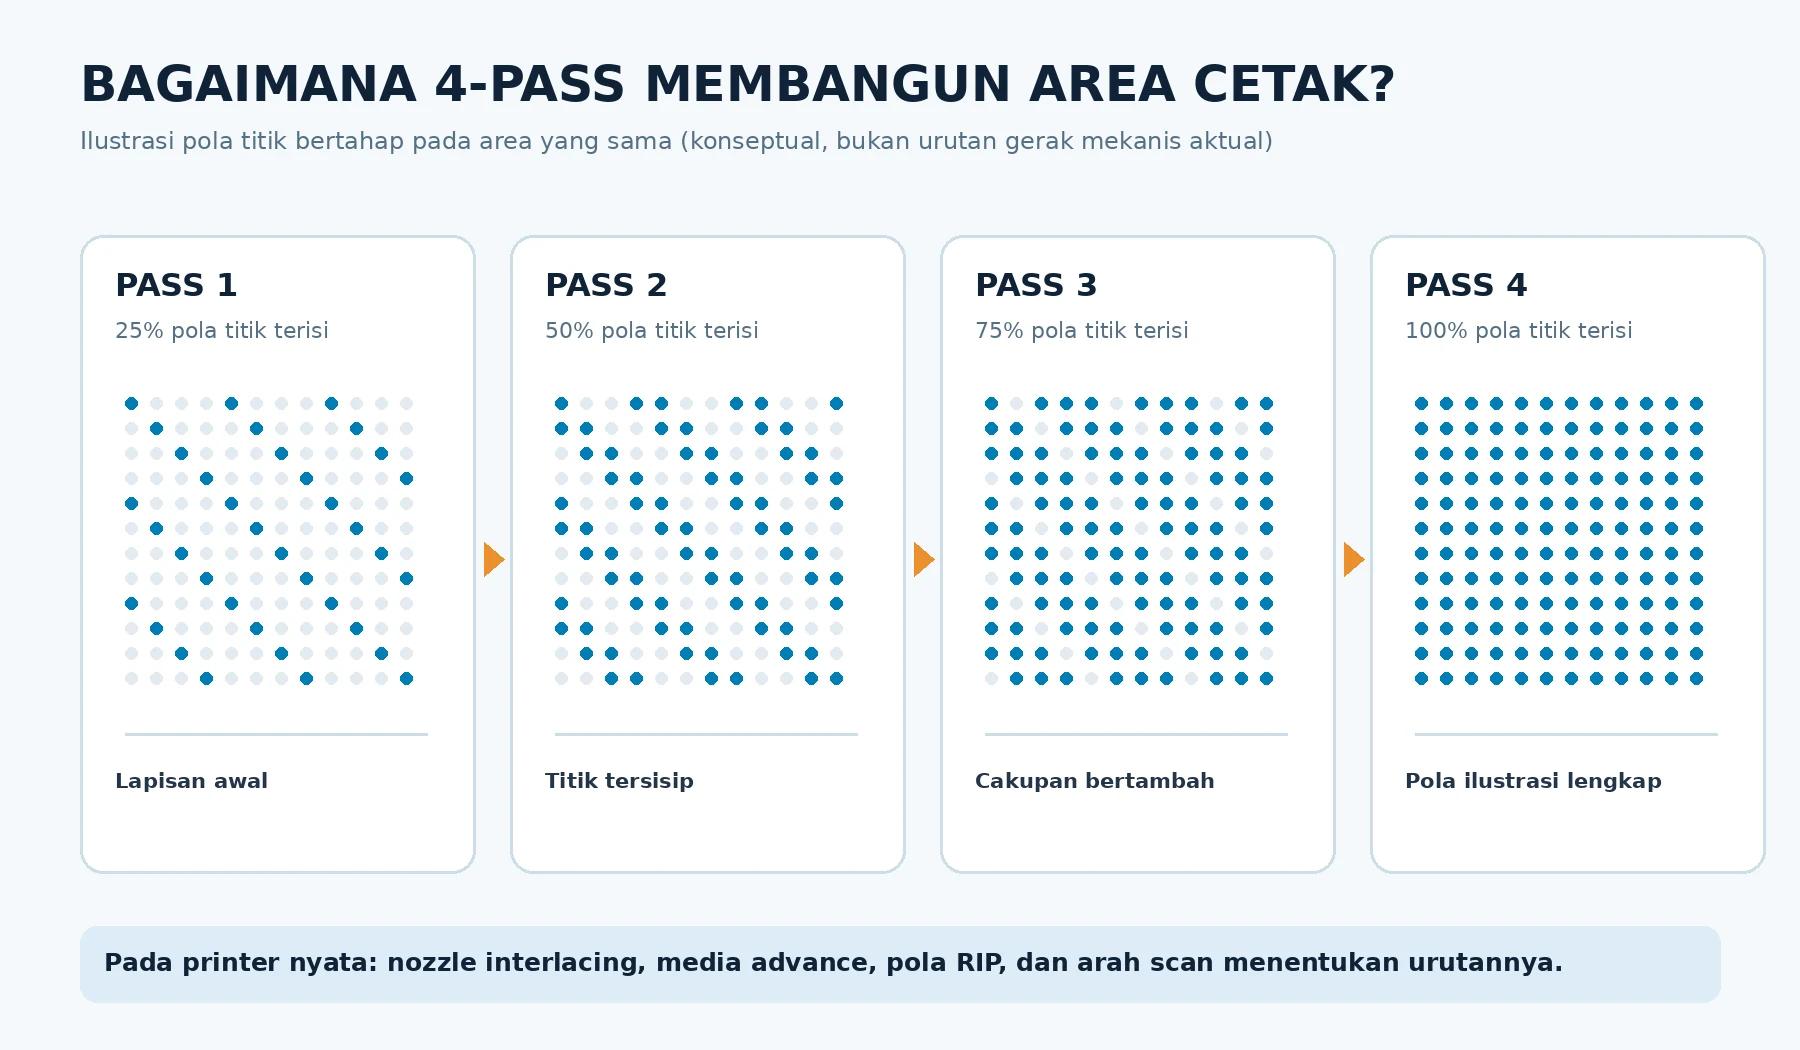
Pass pada printer digital printing adalah salah satu pengaturan yang paling sering disebut operator ketika menentukan kecepatan dan kualitas cetak. Istilah 2-pass, 4-pass, 6-pass, 8-pass, hingga 16-pass umum ditemukan pada printer inkjet scanning seperti eco-solvent, solvent, sublimasi, dan sebagian printer UV. Namun, ada kesalahpahaman yang sering berulang: 4-pass bukan berarti mesin mencetak seperempat halaman pada setiap perjalanan printhead.
Dalam sistem inkjet scanning, jumlah pass pada umumnya berhubungan dengan berapa lintasan pemindaian yang dipakai untuk membangun bagian gambar atau swath melalui pola penembakan nozzle dan pergerakan media. Nilai dan cara pembagiannya mengikuti rancangan mesin serta profil RIP. Artikel ini membahas prinsip kerja, hubungan dengan DPI dan jumlah nozzle, penyebab banding, metode uji produksi, serta cara memilih mode cetak yang benar-benar sesuai kebutuhan.
Apa Itu Pass dalam Proses Digital Printing?
Secara umum, satu pass merupakan satu lintasan atau tahap pemindaian printhead pada proses pembentukan gambar. Saat printer menggunakan mode multi-pass, satu area keluaran dibangun melalui beberapa lintasan dan pola titik tinta yang saling melengkapi. Pengaturan RIP dan kontrol mesin menentukan nozzle mana yang menembak, kapan media bergerak, dan bagaimana batas antar-swath disamarkan.
Pada printer roll-to-roll, carriage bergerak menyilang lebar media (arah scan) sementara media maju sedikit demi sedikit (arah feed). Karena itu, pernyataan “4-pass = empat kali bolak-balik untuk mencetak satu halaman” tidak cukup tepat. Yang dihitung bukan semata perjalanan penuh untuk satu halaman, melainkan pola pemindaian untuk menyelesaikan area cetak tertentu.
Dokumentasi Roland Intelligent Pass Control menerangkan bagaimana penempatan titik antar-lintasan dan pengaturan media feed memengaruhi kelancaran gradasi serta banding. Panduan HP mengenai pengaturan jumlah pass berdasarkan media juga menjelaskan kompromi antara kecepatan dan kualitas.
Cara Kerja 2-Pass, 4-Pass, 6-Pass, dan 8-Pass
Bayangkan satu area cetak yang perlu diisi banyak titik warna. Dalam mode multi-pass, sistem membagi tugas penempatan titik itu ke beberapa lintasan agar distribusi tinta lebih terkendali dan ketidakteraturan nozzle tidak terlalu terlihat. Ini merupakan penyederhanaan konsep; jalur fisik carriage dan langkah feed berbeda menurut arsitektur mesin.
- 2-pass: area cetak diproses menggunakan sedikit lintasan, berpotensi lebih cepat tetapi toleransi terhadap ketidakseragaman nozzle dan media bisa lebih sempit.
- 4-pass: pembagian titik menjadi lebih bertahap; sering digunakan sebagai salah satu mode produktivitas pada printer tertentu, tidak universal.
- 6-pass atau 8-pass: lebih banyak kesempatan untuk menyebarkan titik dan mengelola batas swath; dapat membantu hasil lebih rata, dengan waktu produksi yang umumnya lebih panjang.
- 12-pass atau 16-pass: dipakai pada mode atau perangkat yang memang mendukungnya, misalnya kebutuhan detail, lapisan khusus, atau strategi mutu tertentu. Tidak semua printer menyediakan opsi ini.
Catatan: istilah 4-pass pada mesin A belum tentu identik dengan 4-pass pada mesin B. Pola interlacing, resolusi, konfigurasi warna, arah cetak, dan firmware dapat berbeda.
Hubungan Pass, Printhead, Nozzle, dan Lebar Swath
Printhead memiliki sejumlah nozzle pada lebar efektif tertentu. Lebar daerah yang dapat dicetak pada satu lintasan sering disebut swath. Dalam mode multi-pass, area yang perlu dicetak dan pergerakan media diatur sehingga beberapa lintasan berkontribusi pada hasil akhirnya. Kerapatan nozzle, jumlah baris nozzle, dan distribusi warna memengaruhi kemampuan sistem memilih pola penembakan.
Jumlah nozzle yang lebih banyak dapat memberi keleluasaan perancangan mode cetak, tetapi tidak otomatis menurunkan jumlah pass yang dibutuhkan semua pekerjaan. Hasil produksi juga dipengaruhi firing frequency, kecepatan carriage, stabilitas ink supply, lebar cetak, profil RIP, dan waktu pengeringan atau curing.
Karena itu, saat membandingkan dua mesin digital printing, jangan hanya membaca tulisan “4-pass high speed” pada brosur. Pastikan jenis media, kepadatan tinta, mode arah, resolusi, serta hasil uji cetaknya sebanding.
Pass vs DPI vs Resolusi File: Apa Bedanya?
| Parameter | Arti | Apa yang perlu diperhatikan? |
|---|---|---|
| Pass | Strategi jumlah lintasan/penempatan titik untuk area cetak | Memengaruhi kecepatan, kestabilan dot, dan risiko banding sesuai mode mesin |
| DPI printer | Kerapatan posisi titik keluaran menurut arah atau mode tertentu | Tidak sama dengan jumlah nozzle fisik atau ukuran gambar |
| PPI file | Jumlah piksel gambar digital per inci pada ukuran cetak yang dipilih | Terlalu rendah dapat membuat gambar pecah meskipun pass dinaikkan |
| Jumlah nozzle | Banyaknya lubang penembak tinta pada printhead | Berpengaruh pada potensi rancangan sistem, bukan jaminan kualitas visual |
| Ink limit / profile | Pengaturan batas volume tinta dan karakterisasi warna-media | Dapat memengaruhi solid colour, pengeringan, dan pembentukan butiran |
Contoh: file foto yang kualitas sumbernya rendah tidak menjadi tajam hanya karena Anda menaikkan pass dari 4 ke 8. Sebaliknya, file resolusi tinggi tetap dapat memperlihatkan garis putih apabila feeding media tidak terkalibrasi atau nozzle hilang.
Apakah Lebih Banyak Pass Selalu Berarti Hasil Lebih Bagus?
Tidak selalu. Lebih banyak pass sering memberi peluang memperhalus distribusi titik dan mengurangi beberapa cacat cetak. Namun, setelah level tertentu, perbedaan visual bisa sangat kecil atau justru masalah utama belum teratasi. Media yang salah, nozzle bermasalah, profil warna yang tidak sesuai, hingga banding karena feed akan tetap membutuhkan diagnosis.
Mimaki menyarankan peningkatan jumlah pass untuk sebagian kasus bercak atau mottling ketika tinta belum mengering dengan baik, karena penempatan tinta dilakukan lebih bertahap. Namun petunjuk ini bersifat troubleshooting untuk kondisi tertentu, bukan aturan bahwa setiap pekerjaan harus menggunakan mode tertinggi. Lihat FAQ Mimaki Indonesia tentang ink drying dan pass.
Pada beberapa printer, mode pass yang lebih tinggi juga memperbesar waktu kontak proses dengan media. Dampaknya terhadap tinta UV, solvent, latex, aqueous, dan sublimasi berbeda karena mekanisme curing atau pengeringannya tidak sama. Uji harus menggunakan media dan profil yang tepat.
Pengaruh Jumlah Pass terhadap Kecepatan dan Biaya Produksi
Secara umum, peningkatan pass menambah pekerjaan pemindaian untuk luas keluaran tertentu sehingga throughput cenderung berkurang. Tetapi 8-pass tidak bisa otomatis diterjemahkan sebagai dua kali lebih lambat daripada 4-pass; mesin bisa memiliki perbedaan scan speed, mode uni/bidirectional, pola optimasi carriage, waktu maju media, atau batas drying.
Perhitungan kapasitas harus memakai hasil uji, bukan jumlah pass saja
Catat waktu yang benar-benar dibutuhkan untuk menyelesaikan satu pekerjaan dengan pengaturan yang ditetapkan. Contoh perhitungan berikut hanyalah simulasi, bukan spesifikasi mesin:
- Lebar media efektif yang dicetak: 1 meter.
- Panjang pekerjaan: 5 meter. Luas desain: 5 m².
- Waktu cetak mode A: 12 menit. Throughput efektif: 5 ÷ (12/60) = 25 m²/jam.
- Waktu cetak mode B: 18 menit. Throughput efektif: 5 ÷ (18/60) = 16,7 m²/jam.
Angka ini hanya mengukur waktu cetak pada skenario contoh. Kapasitas bisnis sesungguhnya juga harus memasukkan waktu persiapan file, RIP, pengaturan media, drying/curing, finishing, pergantian roll, dan potensi cetak ulang.
Mengapa mode tercepat belum tentu paling hemat?
Mode tercepat mungkin menghemat waktu mesin, tetapi jika menghasilkan reject atau reprint lebih banyak, biaya tinta, material, listrik, dan waktu operator akan bertambah. Sebaliknya, mode sangat lambat untuk spanduk yang dilihat dari jauh bisa membuat biaya tidak kompetitif tanpa nilai visual yang berarti.
Hubungan ini relevan ketika menghitung operasional printer eco-solvent untuk usaha: yang dinilai bukan hanya angka kecepatan pada katalog, melainkan biaya per meter persegi yang lolos standar mutu.
Pengaruh Pass terhadap Banding dan Garis pada Hasil Cetak
Banding adalah pola garis atau perbedaan kepadatan warna yang berulang pada hasil cetak. Penyebabnya tidak tunggal: nozzle hilang atau melenceng, feeding media tidak tepat, pola interlace kurang efektif, pengeringan, alignment carriage, hingga tegangan media.
Jika media advance terlalu jauh, area yang seharusnya tersambung dapat meninggalkan celah yang terlihat sebagai garis putih. Jika media bergerak terlalu sedikit, tumpang tindih tinta dapat membentuk garis lebih gelap. Pada panduan Mimaki Indonesia mengenai garis horizontal, pemeriksaan pertama mencakup koreksi media feed, kondisi nozzle, lalu penyesuaian mode cetak.

Pass tinggi bisa menyamarkan banding, tetapi tidak selalu memperbaiki penyebabnya
Strategi interlace, pass control, atau batas swath yang dibuat lebih halus dapat mengurangi visibilitas garis. Namun bila nozzle test masih memperlihatkan nozzle hilang, menaikkan pass bukan pengganti perawatan atau tindakan korektif yang dibutuhkan.
Roland membahas optimalisasi dot placement antar pass dan feed compensation dalam teknologi Intelligent Pass Control. Pendekatannya menunjukkan bahwa kualitas cetak dipengaruhi algoritme penempatan titik, bukan jumlah pass saja.
Perbedaan Uni-Directional dan Bi-Directional Printing
Dalam bi-directional printing, penempatan tinta dapat terjadi ketika carriage bergerak ke dua arah. Dalam uni-directional printing, pencetakan berlangsung pada satu arah yang ditentukan, sementara gerak balik tidak dipakai untuk meletakkan tinta pada media. Mode bidirectional berpotensi mempercepat produksi, tetapi membutuhkan alignment yang baik agar posisi titik kanan-ke-kiri dan kiri-ke-kanan selaras.
Jika terlihat bayangan ganda atau ketidakselarasan pada detail vertikal, pemeriksaan bi-directional alignment dapat lebih relevan daripada sekadar menaikkan jumlah pass. Panduan Epson untuk white/dark banding juga mencantumkan nozzle check, alignment printhead, serta penonaktifan high-speed/bidirectional sebagai opsi diagnosis sesuai perangkat.
Mengapa Mode Pass Harus Disesuaikan dengan Jenis Tinta dan Media?
| Teknologi/pekerjaan | Prioritas pengujian | Hal yang perlu diawasi |
|---|---|---|
| Eco-solvent pada stiker vinyl | Keseimbangan detail, solid color, throughput, dan daya kering | Beading, media melengkung, banding, variasi coating |
| Solvent pada flex banner | Produktivitas dan konsistensi warna bidang luas | Drying, media feed, kondisi nozzle dan ink limit |
| Sublimasi pada transfer paper | Gradasi, sebaran tinta, dan kestabilan hasil transfer | Karakter kertas, penyerapan tinta, suhu transfer berikutnya |
| UV printing | Keseragaman lapisan tinta dan curing yang sesuai | UV lamp, ink layering, permukaan material, head gap |
| DTF pada PET film | Detail desain, kestabilan putih/warna, dan kompatibilitas film | Sirkulasi white ink, ink deposit, film coating, curing powder lanjutan |
Tabel ini menunjukkan faktor yang harus diuji, bukan rekomendasi angka pass baku. Setiap tipe tinta atau media mempunyai profil kerja dan batasannya masing-masing. Gunakan parameter dari pabrikan, RIP/profile, serta hasil uji produksi lokal.
Bagaimana Setting Pass di RIP Software?
Pada banyak sistem, mode pass dipilih dalam perangkat lunak RIP, bagian Print Quality, Output Resolution, Print Mode, atau nama menu sejenis. Beberapa printer dapat pula menetapkan parameter dari panel mesin. Letak dan opsi persisnya ditentukan oleh software serta firmware yang dipakai.
- Identifikasi merek, model, jumlah printhead, jenis tinta, dan media.
- Pilih profil media yang memang tersedia dan cocok untuk printer; jangan menganggap profil dari mesin lain kompatibel.
- Tentukan resolusi output, pass, arah cetak, dan mode kecepatan yang tersedia sebagai satu paket pengaturan.
- Jalankan nozzle check dan periksa keseragaman feeding sebelum menilai hasil mode cetak.
- Cetak target uji yang mencakup solid color, gradasi, teks kecil, garis tipis, dan area berulang.
- Bandingkan hasil visual setelah media benar-benar kering/tercuring menurut ketentuan mesin dan tinta.
- Simpan preset yang lolos uji beserta kondisi dan hasilnya; jangan mengganti banyak parameter sekaligus saat troubleshooting.
Untuk membaca konteks sistem secara menyeluruh, lihat panduan MGA mengenai teknologi mesin digital printing untuk produksi.
Prosedur Uji: Memilih Mode Pass Paling Efisien
Berikut pendekatan pengujian yang bisa dilakukan operator tanpa mengubah pengaturan berisiko tinggi:
Tahap 1 — Tetapkan standar penerimaan
Tentukan jarak pandang normal pelanggan, tipe produk, ukuran detail minimal, rentang warna yang sensitif, serta jenis cacat yang tidak boleh lolos. Standar banner luar ruang berbeda dari stiker berukuran kecil yang diamati dekat.
Tahap 2 — Kunci variabel penting
Gunakan file sama, bahan dari roll/lot yang sama bila memungkinkan, profil media sama, suhu lingkungan yang relatif stabil, serta kondisi nozzle yang layak. Catat perubahan pass sebagai variabel utama. Bila profil RIP otomatis mengubah resolusi atau ink density bersama mode pass, catat seluruh perbedaannya—itu bukan uji “pass saja”.
Tahap 3 — Cetak sampel dan catat waktu
Bandingkan minimal dua mode yang direkomendasikan dalam profil perangkat. Uji pada panjang yang cukup untuk melihat konsistensi feed. Catat durasi cetak sebenarnya dan kebutuhan pengeringan sebelum finishing.
Tahap 4 — Evaluasi produk jadi
Periksa area solid dengan pencahayaan cukup, lihat tepi huruf, garis halus, gradasi, noda, dan banding. Jangan hanya membandingkan pada layar RIP. Uji pula ketahanan sesuai aplikasi bila relevan.
Tahap 5 — Dokumentasikan preset
Simpan lembar standar produksi berisi nama media, jenis tinta, nama profil RIP, pass, resolusi, arah, drying/curing, estimasi waktu, dan catatan kualitas. Evaluasi ulang bila berganti lot bahan, tinta, printhead, atau setelah servis yang mengubah perilaku cetak.
Tabel Troubleshooting: Gejala, Pemeriksaan, dan Tindakan Awal
| Gejala | Penyebab yang mungkin | Pemeriksaan pertama | Catatan tindakan |
|---|---|---|---|
| Garis putih berulang teratur | Feed terlalu jauh atau nozzle hilang | Pola nozzle + media feed test | Kalibrasi feed menurut manual; jangan ubah angka sembarang |
| Garis gelap antar-swath | Overlapping karena feed terlalu pendek | Uji feed correction dan tension | Periksa kerataan material, lalu koreksi feed |
| Bayangan ganda pada huruf | Bidirectional alignment tidak tepat | Bandingkan uni dan bidirectional | Ikuti prosedur alignment resmi |
| Bintik menyatu/mottling | Tinta belum mengering/ink limit tidak sesuai | Periksa profil media, kondisi drying dan pass | Jangan menaikkan heater tanpa melihat batas media |
| Garis muncul setelah lama cetak | Stabilitas feeding, tinta, suhu, atau nozzle berubah | Bandingkan uji awal dan sesudah produksi | Telusuri sistem sebelum mengganti printhead |
| Hasil halus tetapi produksi lambat | Mode terlalu konservatif untuk kebutuhan | Uji satu tingkat pass yang lebih rendah | Pertahankan hanya bila lolos standar mutu |
Perawatan printer harus menyesuaikan model. Untuk penjelasan awal berbagai gangguan, baca artikel masalah mesin digital printing dan perawatannya.
Kesalahan Umum Saat Membandingkan Pass pada Mesin
- Menganggap 8-pass pasti dua kali lebih tajam dibanding 4-pass. Ketajaman melibatkan dpi, sumber gambar, tetesan tinta, mekanik, dan media.
- Langsung menaikkan pass untuk setiap banding. Gejala yang timbul dari nozzle atau feed tetap membutuhkan penanganan sumber masalah.
- Membandingkan kecepatan dua mesin hanya dari pass. Tabel kecepatan yang adil mencantumkan file uji, lebar cetak, media, kualitas, dan mode operasional.
- Menggunakan satu preset untuk semua media. Perbedaan coating, ketebalan, dan penyerapan tinta menuntut pengujian yang sesuai.
- Menganggap pass sama dengan overprint/layer. Penambahan lapisan tinta atau kepadatan total dapat menjadi pengaturan terpisah dan berbeda dari pass.
- Melakukan pembersihan agresif tanpa diagnosis. Prosedur cleaning tidak tepat dapat membuang tinta, mempercepat keausan komponen, atau menambah risiko pada head.
FAQ tentang Pass Printer Digital Printing
Apakah 4-pass berarti satu file dicetak empat kali?
Tidak. Istilah 4-pass pada mode inkjet scanning mengacu pada strategi sejumlah lintasan untuk membangun bagian gambar. Ini berbeda dari mencetak empat lembar atau mengulang seluruh file empat kali.
Bagus 4-pass atau 8-pass untuk stiker?
Tergantung mesin, media, tinta, desain, dan standar jarak pandang. Bandingkan mode yang memang didukung oleh profil RIP; pilih yang paling cepat namun tetap lolos pemeriksaan detail, gradasi, dan kering/curing.
Apakah lebih banyak pass menghabiskan tinta lebih banyak?
Tidak secara otomatis. Pada mode yang mempertahankan total deposit tinta, jumlah pass terutama mengubah distribusi/waktu penempatan titik. Namun preset RIP tertentu dapat sekaligus mengganti resolusi, ink limit, atau layering sehingga konsumsi tinta sesungguhnya berbeda. Karena itu, ukur penggunaan berdasarkan mode dan pekerjaan nyata.
Kenapa hasil tetap banding walaupun sudah 8-pass?
Periksa nozzle test, kalibrasi feed, keselarasan bidirectional, stabilitas tinta, tegangan media, pengeringan/curing, dan profil cetak. Menaikkan pass bukan pengganti diagnosis penyebabnya.
Apakah 1-pass sama dengan single-pass printer?
Tidak selalu. 1-pass bisa menjadi nama mode pada printer scanning tertentu, sedangkan single-pass inkjet sering merujuk pada arsitektur printhead tetap yang mencetak ketika media bergerak melaluinya. Dua istilah ini harus dibaca dalam konteks jenis mesin, jangan disamakan secara otomatis.
Apakah mode pass berkaitan dengan kualitas warna?
Dapat berkaitan melalui distribusi titik, stabilitas penutupan area, dan drying. Tetapi akurasi warna juga sangat ditentukan ICC profile, ink limit, tinta, material, serta pengendalian proses. Menambah pass tidak otomatis membuat warna lebih akurat.
Kesimpulan: Pilih Pass Berdasarkan Target Kualitas dan Produktivitas
Pass adalah bagian dari strategi pengendalian proses inkjet, bukan angka tunggal yang menentukan baik atau buruknya mesin. Mode dengan sedikit pass dapat meningkatkan produktivitas bila kualitasnya memadai; mode lebih banyak pass dapat memperhalus hasil pada kondisi yang tepat, tetapi juga mengurangi throughput. Pilihan terbaik adalah mode tercepat yang konsisten memenuhi standar mutu produk.
Apabila mesin terus menampilkan banding, gagal alignment, atau perubahan kualitas walaupun pengaturan sudah sesuai, jangan langsung menyimpulkan printhead rusak. Evaluasi nozzle, feed, tinta, dan mekanik secara sistematis. MGA Supply menyediakan jalur pengajuan teknisi printer panggilan berdasarkan jenis mesin dan gejala, serta informasi sparepart dan consumables untuk operasional. Kesesuaian penanganan, jadwal, dan biaya ditetapkan setelah asesmen awal.
Untuk konsultasi pemilihan mesin atau kebutuhan produksi, kunjungi halaman kontak MGA Supply.
Referensi Teknis
- Roland DG — Intelligent Pass Control Technology, tentang penempatan dot dan batas swath.
- HP Support — Designjet L26500: Select the Number of Passes, tentang pass, media, dan kualitas.
- Mimaki Indonesia — Horizontal Stripes on Printed Material, tentang feed correction, nozzle, dan pass.
- Mimaki Indonesia — White Spots or Mottled Unevenness, tentang pengeringan tinta dan perubahan mode.
- Epson Support — White or Dark Lines in Printout, tentang nozzle, alignment, dan pengaturan high-speed.
Catatan editorial: artikel ini membahas prinsip umum inkjet scanning. Untuk parameter nilai pass, suhu, ink limit, tekanan tinta, alignment, atau prosedur servis, selalu ikuti manual yang sesuai dengan merek, model, firmware, tinta, dan profil media. Ilustrasi yang disertakan bersifat edukatif, bukan bukti uji lapangan suatu produk tertentu.